压铸工艺质量管控体系在通信行业精密部件中的应用实践
在通信基站、滤波器、散热壳体等精密部件的生产中,铝合金压铸件正面临越来越苛刻的尺寸公差与气密性要求。不少同行会遇到一个共性困惑:明明模具设计没问题,材料牌号也对,可成品的良率就是卡在82%上不去。问题往往不在某个单一环节,而在于**压铸工艺**参数之间缺乏联动协调,导致成型周期内的每一个变量都在悄悄累积误差。
成型周期里的隐形杀手:热平衡与填充时序
很多工厂把成型周期简单理解为“合模-压射-冷却-顶出”的时间总和,却忽略了热平衡对品质的支配作用。以我们为某通信客户生产的5G散热壳体为例,壁厚差异大(最薄1.2mm,最厚8mm),若模具温度控制在180℃±5℃区间,填充末端温度波动会直接反映为缩孔和冷隔。**成型周期**一旦缩短超过12%,模具局部过冷,铝合金液在薄壁区的流动性骤降,卷气概率成倍上升。
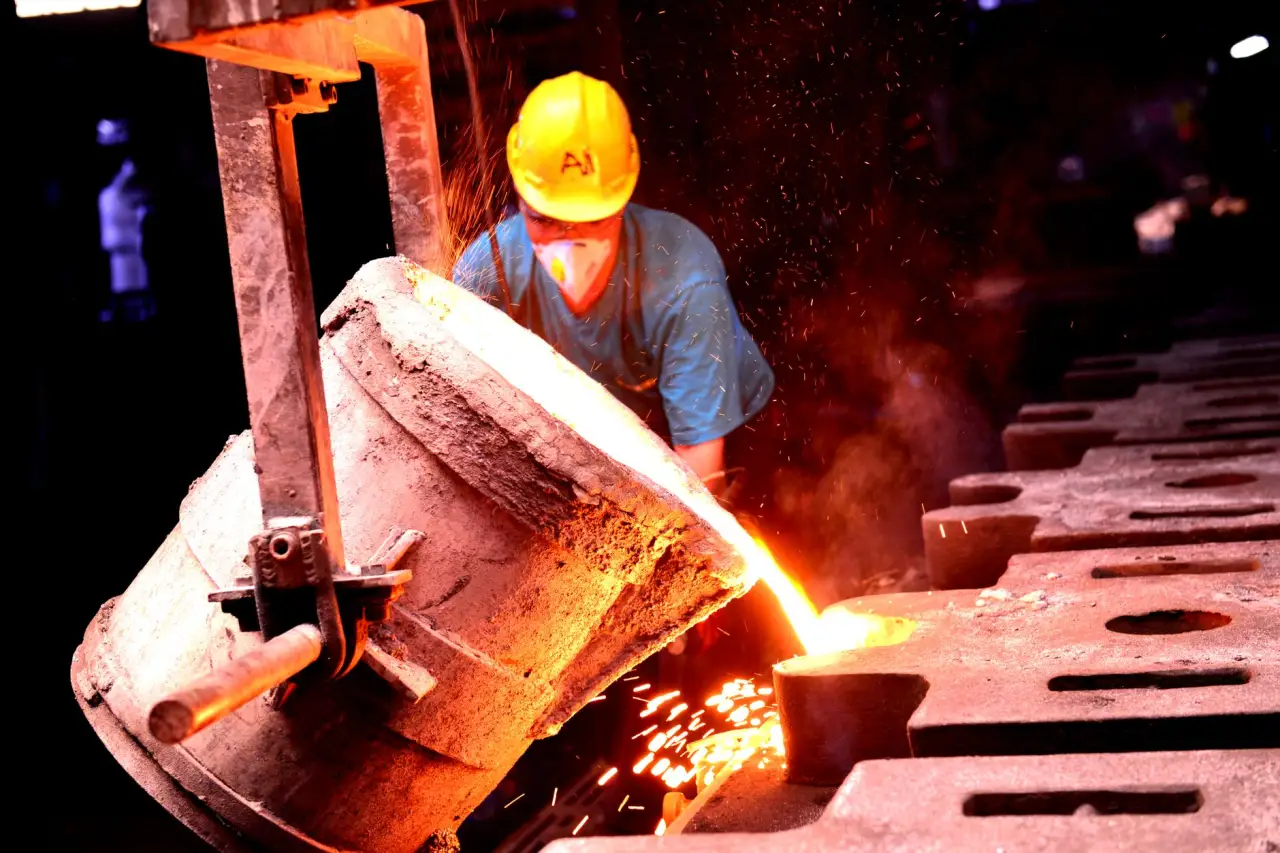
更隐蔽的是压射二阶段的切换点。高速切换过早,气体来不及排出;过晚,则前端金属已凝固。我们通过压力传感器实测,当二阶段切换位置从85mm调整到78mm时,内部气孔率从3.2%降至0.8%。这0.7秒的调整,换来的是气密性测试合格率提升11个百分点。
品质管控不能只盯终检数据
行业内有个误区,认为**品质管控**就是加大抽检频次、加密三坐标测量。但真正的成本控制在于过程参数的实时闭环。我们车间里每台压铸机都配有模腔压力曲线监控,每模的峰值压力、积分面积、充型时间都会自动比对标准模板。一旦偏差超过阈值,系统会在3秒内报警并锁定该模次产品,避免流入下一工序。
这种做法的价值在于:它能捕捉到模具表面涂层磨损、脱模剂喷涂不均等细微变化。以**铝合金压铸**最常见的粘模问题为例,通过分析顶出阶段压力曲线的斜率变化,我们能在粘模发生前12-15模次预判风险,提前安排保养。相比事后修复模具,单模次成本下降约40%,而设备停机时间每月减少6小时以上。
对比分析:传统抽检与在线全检的良率差距
- 传统模式:每2小时抽检5件,发现异常时已有80-120件不良在制。返工成本按每件15元计算,单批次损失约1500元。
- 在线监控模式:每模参数留痕,异常品即时隔离。不良率从8.7%压降至3.1%,且不良品可精确追溯至具体模次和参数组合。
数据不会说谎。同样的压铸岛,同样的模具,只是把**品质管控**从“事后挑拣”变成“事中干预”,综合良率提升了5.6个百分点。对于月产10万件的通信部件订单,这意味着每月少报废近6000件,直接节约成本约9万元。
落地建议:从参数固化到知识沉淀
给同行的建议只有三条。第一,把每套模具的**压铸工艺**参数做成标准化作业卡,但不要写死,而是记录可接受的波动范围,让操作员有依据地微调。第二,周期性复测模具热平衡,至少每500模次用热成像仪检测一次模面温度分布,数据存档比对。第三,将异常处理案例编成内部教材,让新员工能快速理解“参数偏移-缺陷表现-应对动作”的关联逻辑。
说到底,**铝合金压铸**的竞争不是比设备多先进,而是比谁对成型周期内每个0.1秒的掌控更精细。重庆顺工巧精密模具有限公司在这条路上走了十二年,踩过坑,也攒下了一些可复用的方法。如果您的产品正被气密性、尺寸稳定性困扰,不妨从监控曲线里找找答案——那里藏着比经验更客观的真相。
