铝合金压铸成型周期缩短的关键工艺参数优化实践
在铝合金压铸车间里,每一秒的节拍缩短都直接换算成真金白银。但盲目提速带来的气孔、缩松和飞边,又会让后工序的返工成本吞噬掉所有效率红利。今天我们不谈空泛理论,聚焦一个核心命题:如何在保证品质下限的前提下,把成型周期压到设备与模具的物理极限附近。
成型周期的构成:被忽视的“隐性时间”
很多人把成型周期简单理解为“合模-压射-冷却-开模”的循环时间。但实际生产中,喷涂时间、顶出延时、低压锁模段的等待往往占据总周期的25%-35%。重庆顺工巧在服务客户时发现,某款电机壳体零件,压射时间仅占6.8秒,而喷涂与吹气却消耗了11.3秒——这才是周期优化的头号金矿。

参数优化三剑客:速度、压力与温度场
压铸工艺的底层逻辑是“让金属液在最短时间内填满型腔,同时平稳排出气体”。具体到操作层面,三个参数最值得反复标定:
- 低速切换点:过早切换会导致卷气,过晚则冷隔频发。建议以冲头位移曲线为基准,每200模次复核一次。
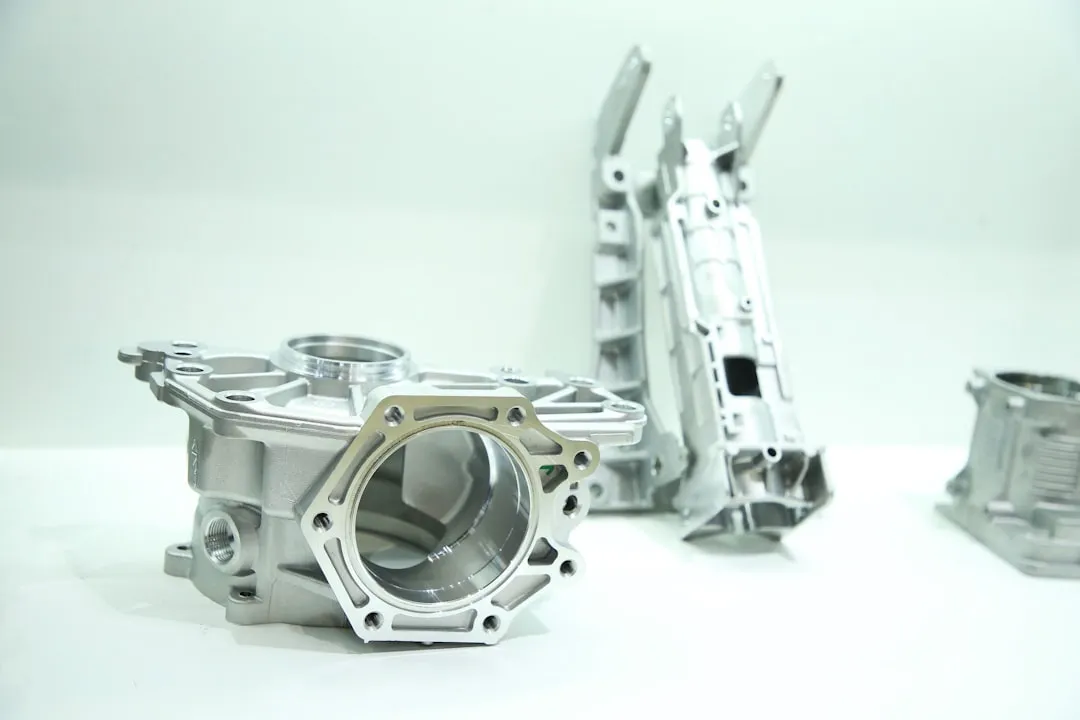
- 增压建压时间:控制在15-25ms区间内,可显著减少缩孔。某副变速箱壳体模具,将建压时间从35ms压缩至22ms后,内部X光探伤合格率从91%跃升至97.3%。
- 模具热平衡:模温机回水温度差超过8℃时,成型周期必须延长5%-8%来补偿。保持模面温差在±5℃内,是高速生产的先决条件。
值得注意的是,品质管控绝不能依赖终检抽检,而应在压射曲线上做实时SPC监控。当二快压射峰值速度波动超过±3%时,系统自动报警并调整参数——这比事后解剖缺陷更高效。
一个真实案例:从92秒到71秒的跨越
以重庆某通机配件厂生产的铝合金压铸支架为例(单件重量0.86kg,平均壁厚3.2mm)。原工艺中,开模后等待顶出时间为4.5秒,原因是担心顶白变形。通过优化顶针布置并增加延迟顶出缓冲,这一时间降至2.1秒。同时,将喷雾时间从9秒缩短至5.8秒,采用“点喷+吹气联动”模式,仅此两项就压缩了5.6秒。
接着调整了高速压射的起始位置,使填充时间由0.38秒缩短至0.31秒。看似微小,但结合冷却水流量增大15%后,开模温度从212℃降至198℃,保压时间顺势减少了1.2秒。最终该模具的成型周期稳定在71秒,且经过3000模次连续生产验证,尺寸CPK值仍保持在1.33以上。
别让“经验值”锁死你的产线
很多老师傅习惯用固定参数跑到底,但铝合金牌号(如ADC12与A380)、脱模剂浓度、环境湿度变化时,最优参数窗口会整体平移。建议每周做一次短时窗扫描测试:在正常周期基础上,人为将压射速度分五档递增试压,记录每一档的困气痕迹与表面质量。这比理论计算更贴合实际工况。
压铸工艺的进阶之路,本质上是对每个“多余动作”的零容忍。成型周期缩短不是冒险激进,而是通过精细化的参数耦合和严密的品质管控,让每一次合模都无限接近理论节拍。希望这篇关于铝合金压铸周期优化的经验梳理,能为你的车间改善提供一条可落地的路径。