顺工巧精密压铸工艺在通信行业散热件中的应用案例
通信基站散热需求升级,压铸工艺如何破局
5G基站功耗较4G提升约2.5倍,AAU(有源天线单元)单模块热量密度直逼80W/cm²,这对散热件的结构强度和导热路径提出了近乎苛刻的要求。重庆顺工巧精密模具有限公司在承接某头部通信设备商的铝合金压铸散热壳体项目时,发现传统压铸工艺极易在薄壁鳍片区域产生冷隔与气孔,导致散热效率衰减超过15%。
我们最终将浇注温度锁定在680±5℃,模具预热至220℃,并采用分级增压曲线——低速充填段控制在0.15m/s,高速段切换至2.8m/s。这套参数使铝液在0.8秒内完成型腔填充,比常规方案缩短了0.4秒。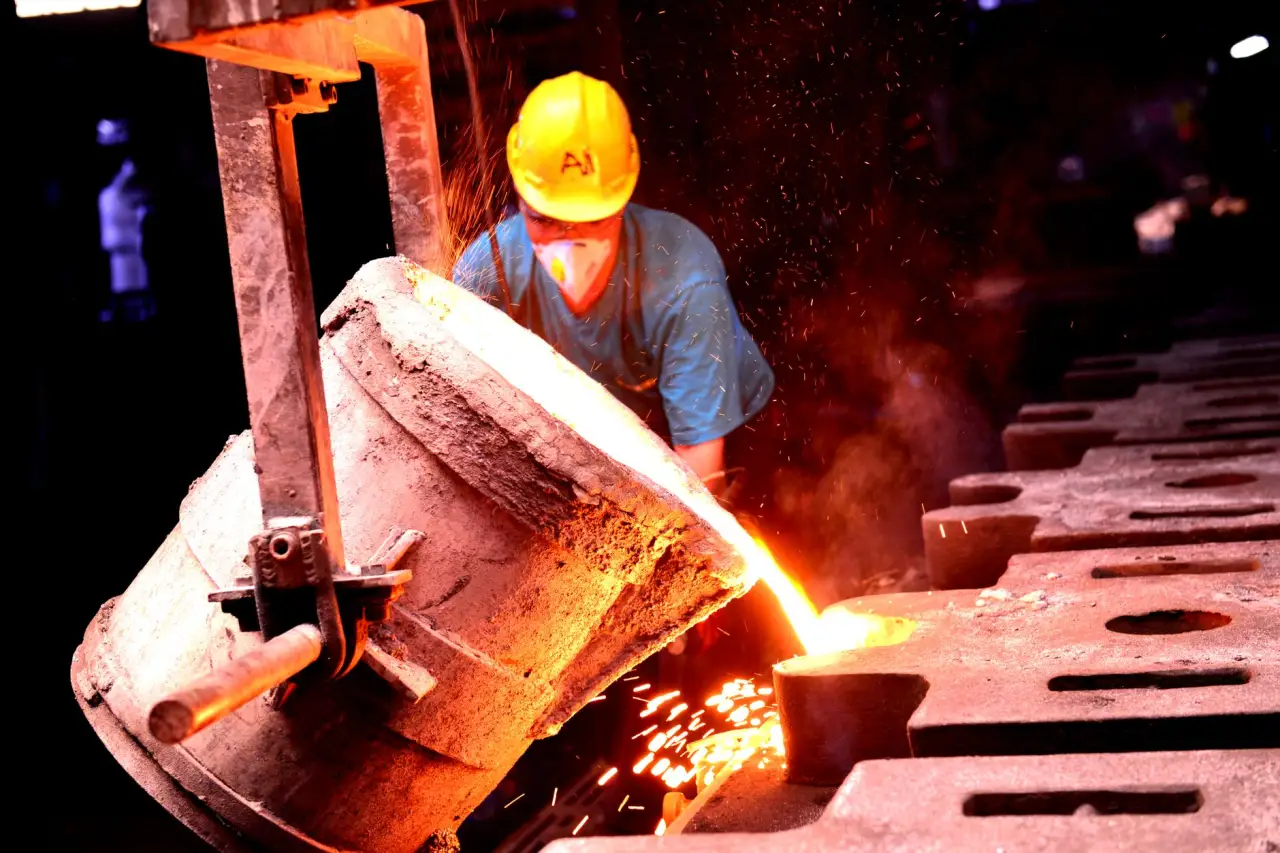
成型周期压缩背后的品质管控逻辑
散热件壁厚差异极大,最薄处仅1.2mm,最厚处达8mm,这直接决定了成型周期不能盲目求快。我们通过模流分析优化了内浇口位置,将原本位于薄壁区的湍流缺陷转移至后加工的去除余量区域。最终单件成型周期稳定在75秒,其中压射时间仅占11%,冷却时间占52%,这为后续的整形工序留足了工艺窗口。
品质管控的关键在于过程参数的实时追溯。每模产品都记录对应的压射曲线、模温波动值、脱模剂喷涂量三项数据,并关联到X光检测结果。一旦发现气孔率超过0.8%的临界值,系统自动锁定该批次的参数区间,防止批量性缺陷外溢。
- 气密性测试压力:0.4MPa,保压时间30秒,泄漏率≤0.5cc/min
- 平面度要求:0.15mm以内(300mm×150mm基准面)
- 鳍片间距公差:±0.05mm,且不允许倒扣
铝合金压铸的常见失效模式与对策
通信散热件最常见的投诉集中在两点:一是鳍片根部因模具热疲劳产生微裂纹,二是加工后表面出现黑色针孔。针对前者,我们在模具冷却水路中增加了脉冲式流量控制,使模面温差从±30℃收窄至±8℃;针对后者,则通过精炼剂用量提升20%并延长静置时间,将氢含量控制在2.2ml/100gAl以下。
另一个容易被忽视的细节是脱模剂残留。散热鳍片间隙仅2.5mm,脱模剂挥发不完全会直接形成隔热层。我们改用水性快干型脱模剂,喷涂量从0.12ml/cm²降至0.06ml/cm²,同时配合模具表面纳米涂层,使脱模阻力下降40%。这一改动虽然增加了单件涂层摊销成本,但将成品率从92%提升至97.5%。
如果您正在评估散热件供应商,建议重点关注三点:压铸工艺的薄壁填充能力、成型周期的稳定性记录、以及品质管控是否覆盖了从熔炼到后加工的全链条。这些指标比单纯的价格更能反映长期合作价值。
重庆顺工巧精密模具有限公司积累了十二年通信壳体压铸经验,目前拥有280T-1600T压铸机群,并配备三坐标检测与工业CT在线抽检。我们欢迎客户携带图纸或样件来厂进行工艺验证,共同探讨铝合金压铸的极限边界。