铝合金压铸成型周期优化策略及其对生产成本的影响
在压铸车间里,时间就是最昂贵的耗材。一台800T压铸机每分钟的折旧、能耗与人工成本,都会凝结在最终产品的单价里。今天我们从成型周期的每一个环节拆解,谈谈如何在不牺牲品质的前提下,把时间“抢”回来。
成型周期:被忽视的利润黑洞
所谓成型周期,是指从合模、压射、保压、冷却到开模取件、喷涂吹气的完整循环时间。多数工厂只盯着压射速度,却忽略了**冷却时间占据整个周期的50%-60%**。以某款新能源汽车电机壳体为例,壁厚不均导致热节部位需要18秒冷却,而实际生产却给了22秒——这4秒的冗余,就是每件产品约3.8%的成本浪费。
在**铝合金压铸**领域,周期每缩短1秒,以月产3万件计算,年节省的机时费与电费可达12-15万元。但盲目提速带来的缩松、粘模风险,会让后续的**品质管控**成本反噬利润。这是个需要精密计算的技术活,而非粗暴的“踩油门”。
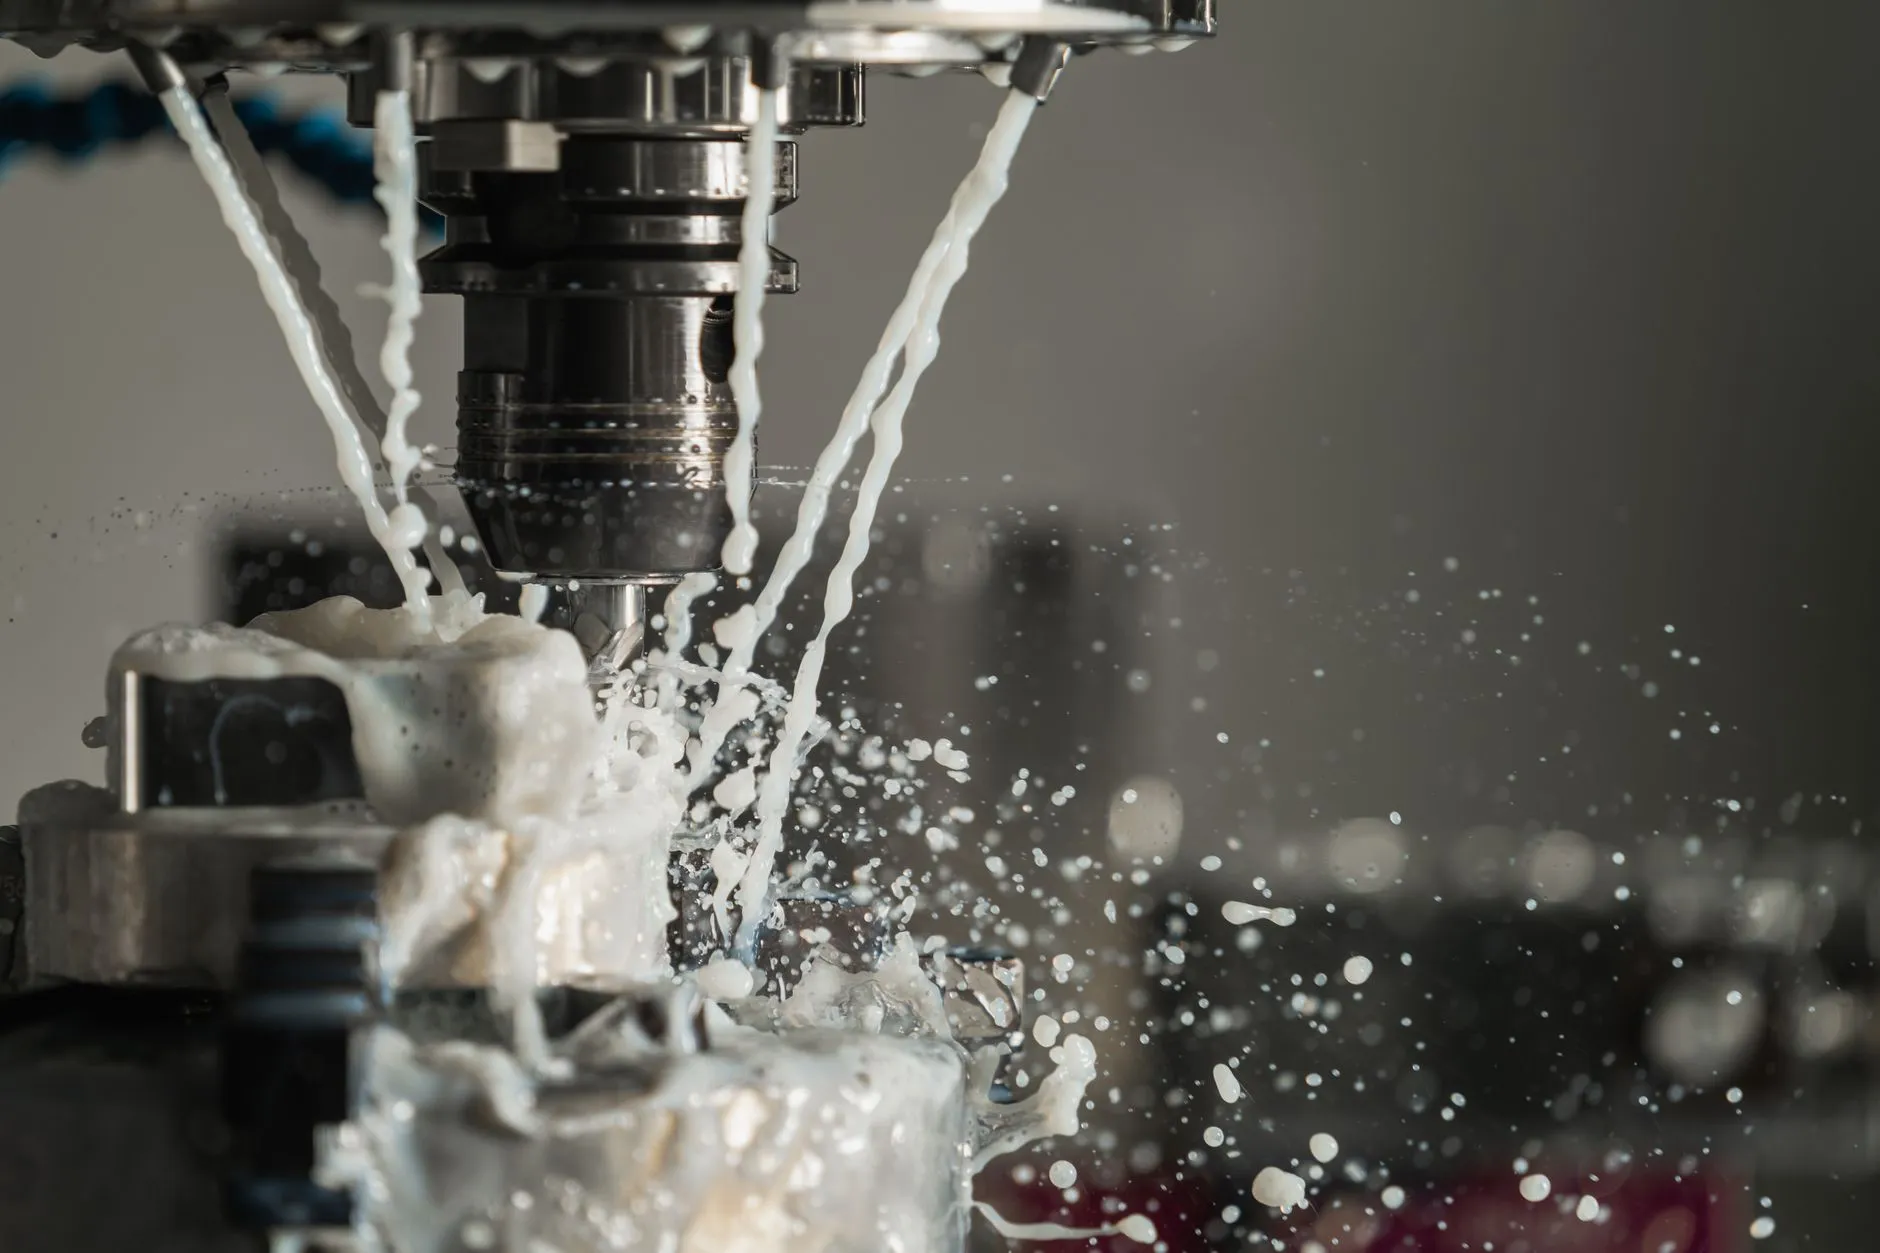
压铸工艺参数的三维联动
真正成熟的**压铸工艺**优化,讲究的是“三速两压”与模具热平衡的协同。低速阶段(0.15-0.25m/s)负责平稳推送金属液,高速阶段(2.5-4m/s)则需在80ms内完成充型。我这里有个实测案例:将增压压力从80MPa提至95MPa,同时把模具冷却水温度从45℃调到38℃,某支架类零件的内部气孔率从2.1%降至0.6%,而周期反而缩短了2.5秒。
操作层面的关键动作包括:
- 喷雾时间量化:采用脉冲式喷涂代替连续喷涂,脱模剂用量减少40%,吹气时间缩短1.8秒。
- 模温机分区控温:动模与定模的温差控制在10℃以内,避免因热应力导致的粘模而停机清理。
- 压射曲线实时监控:通过伺服阀的闭环反馈,将建压时间稳定在30ms±5ms,减少因波动而加的保险时间。
数据对比:优化前后的真实账本
以我司为某电动工具客户生产的铝合金齿轮箱体为例,优化前成型周期为68秒,其中冷却占38秒,喷涂占12秒。通过模流分析重新布置冷却水道,并改用高导热铍铜镶件后,冷却降到29秒,喷涂压到8秒,整周期缩短至52秒。
算一笔产出账:日产量从847件提升到1108件,增幅31%。虽然模具制造成本增加了6万元,但不到4个月即从节省的机时费中收回。更重要的是,产品的**品质管控**数据更漂亮——尺寸CPK值从1.2提升到1.6,废品率从3.5%降至0.9%。
这里给同行一个建议:不要迷信“快就是好”。**成型周期**的优化必须建立在凝固模拟与热平衡计算基础上,尤其是厚大断面铝合金压铸件,宁可多留0.5秒保压,也不要为了赶周期而牺牲致密性。我见过太多工厂为了缩短5%的周期,结果导致整批产品因气孔报废,得不偿失。
最后提醒一句:每次调参后,务必做首件破坏性检测与X光探伤。**压铸工艺**的优化是动态平衡,模具寿命中后期需要重新校准参数。如果您的产线正面临周期与品质的两难,欢迎联系重庆顺工巧精密模具有限公司的技术团队,我们提供免费的模流分析与周期诊断服务。