精密模具铝合金压铸件常见缺陷类型及品质管控要点
在压铸车间里待久了,你会发现一个规律:**铝合金压铸件的缺陷,七成以上都跟成型周期的波动脱不了干系**。咱们做精密模具的,天天跟这些气孔、缩松、冷隔打交道,说到底就是在跟时间赛跑。
缺陷图谱:先从最常见的几种说起
铝合金压铸最常见的缺陷,翻来覆去就是那几样:气孔(尤其是皮下气孔,机加工后才露出来)、缩松缩孔(厚大热节处高发)、冷隔与流痕(充型不连续导致)、还有粘模拉伤(脱模剂失效或模具温度失衡)。
气孔这玩意儿最气人。你从外观上根本看不出来,等客户拿去CNC一铣,废品率直接飙到15%以上。我们实测过,当压射速度从2.5m/s提到3.8m/s时,卷气量会翻倍——所以别一味追求快,内浇口速度控制在30-45m/s区间,配合合理的排气槽深度(0.05-0.08mm),气孔缺陷能压住六成。
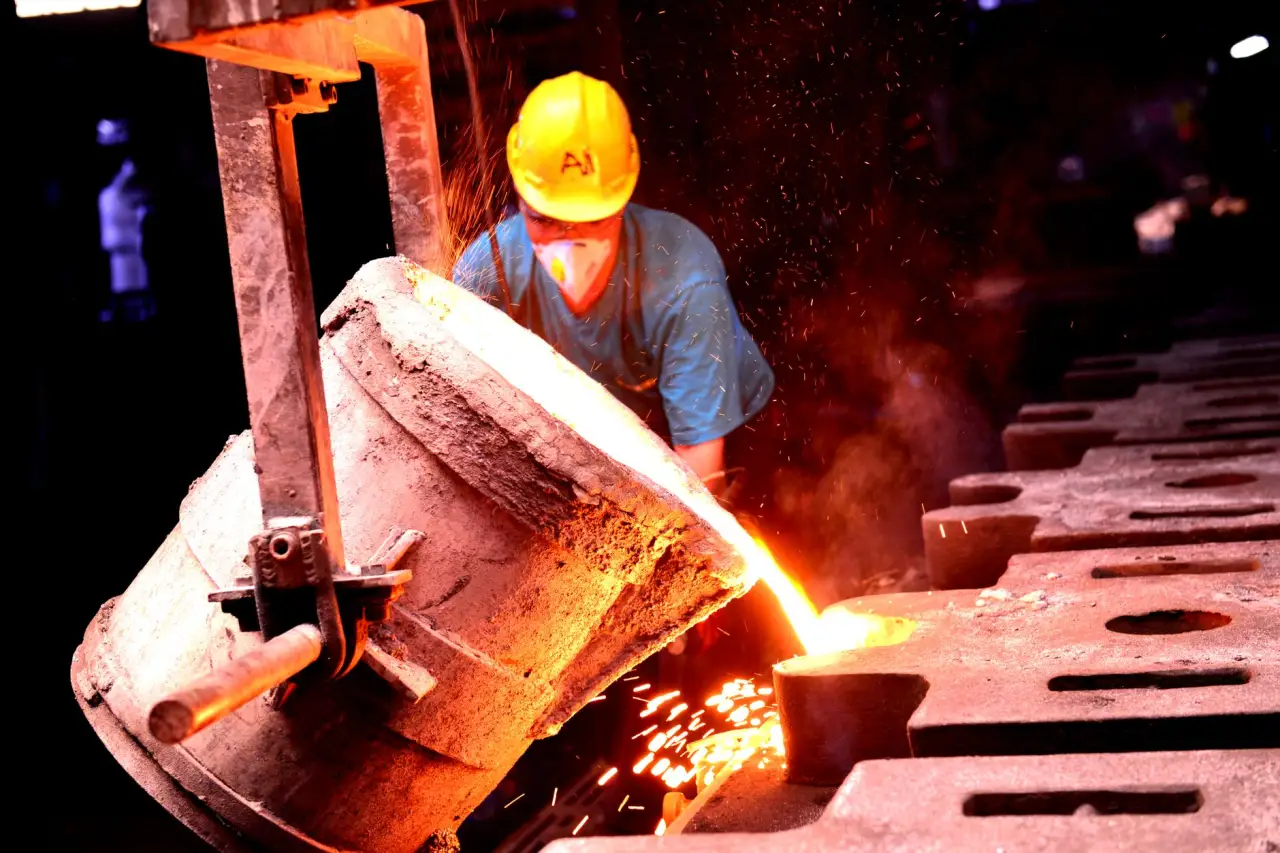
缩松的问题则多半出在**热平衡失控**上。模具局部温度超过280°C,冷却水道又来不及带走热量,那个位置的补缩通道就断了。这时候你调压射参数没用,得从浇道设计上动刀子。
品质管控的两个硬指标
我们做精密模具的,品质管控不能光靠终检,得把控制点往前挪。第一道关卡是成型周期的稳定性——每模的喷雾时间、合模时间、保压时间,波动范围必须控制在±0.3秒以内。别小看这0.3秒,它直接决定了型腔表面温度是否均匀,进而影响冷隔和流痕的产生概率。
第二道关卡是**压铸工艺窗口的数字化**。别再用"感觉差不多"来调机了。把慢压射速度(0.1-0.3m/s)、快压射切换点、增压压力(80-120MPa)这三个参数固化下来,每200模次做一次X-Ray抽检。我们车间现在按这个逻辑做,批次不良率稳定在1.8%以下。
- 铝液温度:660-680°C,低于650°C容易产生冷隔
- 模具预热温度:200-250°C,温差超过30°C时铸件表面质量明显劣化
- 留模时间:薄壁件8-12秒,厚壁件15-20秒,太短会导致热裂
几个容易被忽略的坑
很多厂子对脱模剂的管理很粗放,浓度凭手感兑,喷出来雾化不均匀。结果就是粘模、拉伤、气孔一起找上门。记住:脱模剂浓度控制在1.5%-2.5%,喷涂后吹气时间不少于1秒,这是硬规矩。
还有一个常见误区——为了赶产量,把成型周期压得极短。结果模具温度还没稳定就连续打,前50模全是废品。这账算下来,反而亏了。成型周期不是越短越好,而是越稳越好。
最后说一句:铝合金压铸这行,七分靠设计,三分靠运气。但运气也是靠数据和经验堆出来的。把成型周期盯死了,把压铸工艺参数管住了,那些常见的缺陷其实都是可控的。模具的命,最终还是攥在操作者手里。