精密铝合金压铸件品质检验体系在通信行业中的应用价值
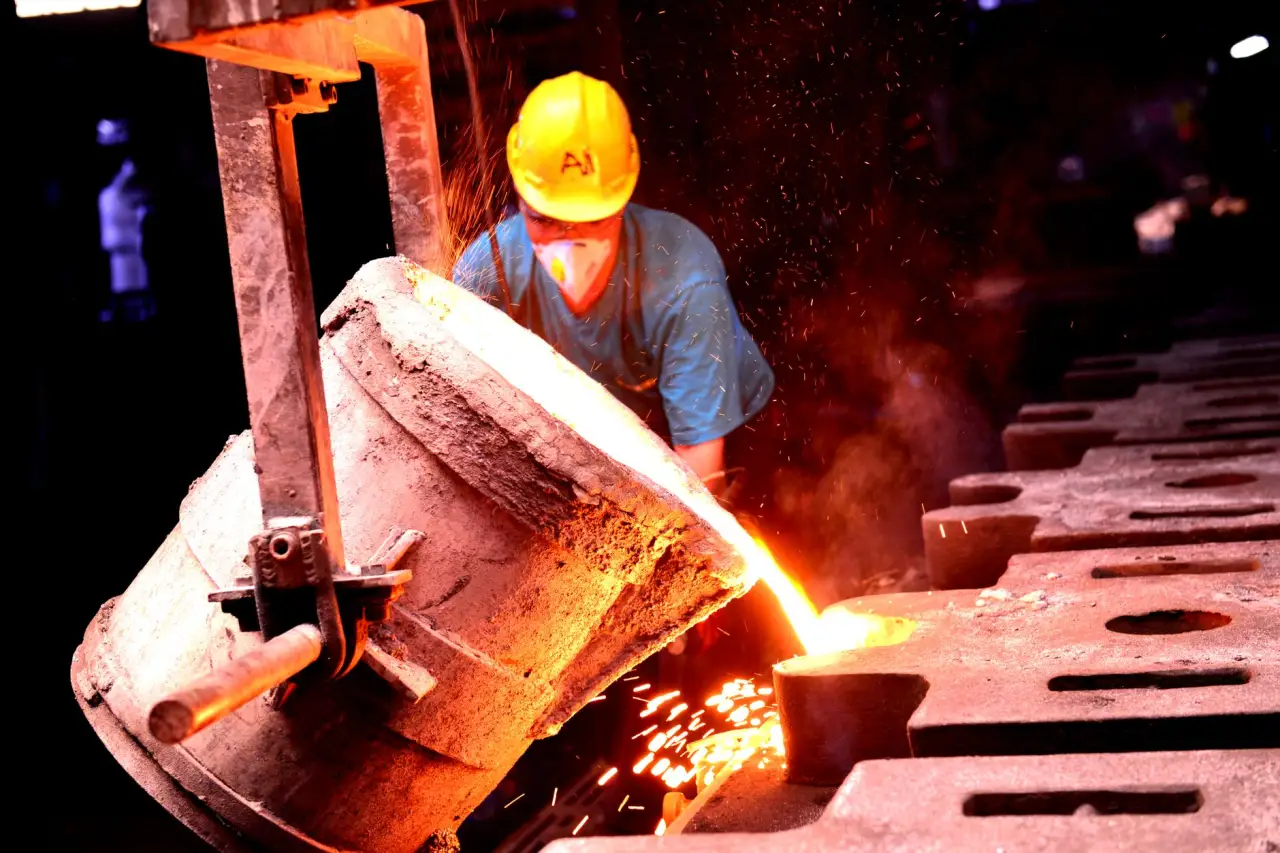
通信行业对精密铝合金压铸件的依赖,远比表面看起来更深。基站滤波器、散热壳体、结构框架,这些部件的服役环境往往伴随高温、振动与电磁干扰。一旦某个铸件在内部出现缩松或气孔,轻则影响信号传输稳定性,重则导致整机散热失效。重庆顺工巧精密模具有限公司在为通信客户配套时,最常被问及的并非“能不能做”,而是“如何保证每批次都稳定”。这个问题,恰恰指向了压铸工艺与品质管控之间那条容易被忽视的暗线。
压铸工艺的“隐性成本”:成型周期不是越快越好
很多工程师习惯把成型周期压缩当作降本的第一抓手,但通信类铝合金压铸件往往壁厚差异悬殊,比如滤波器的薄壁筋位与厚大安装凸台共存。如果只追求高速填充,金属液在薄壁处提前凝固,厚壁处却因补缩不足产生微观缩孔。我们曾对某款5G基站壳体做过对比测试:将成型周期从75秒强行压到58秒后,X光探伤合格率从97.2%直接跌到83.6%。
这并非否定周期优化,而是强调周期设定必须服从于合金凝固特性。**在重庆顺工巧的车间里,我们更倾向于通过模流分析软件预先模拟充填顺序,再结合试模数据反推合理的周期窗口**。比如对于壁厚差超过4mm的铸件,通常会刻意在局部增加冷却水道,让成型周期与凝固节奏匹配,而不是盲目提速。
品质管控体系:从“事后检”转向“过程锁”
通信行业客户对气孔率的要求往往严于国标,例如某国际通信设备商要求内部气孔直径≤0.3mm且不得出现在信号反射面。传统抽检方式很难覆盖这种风险。我们在产线上引入了三阶段管控逻辑:
- 来料端:对ADC12或A356铝合金锭的光谱成分进行批次锁定,重点监控Fe、Cu含量波动,因为Fe偏高会增加脆性相,Cu波动则影响热处理后的强度一致性。
- 压射端:实时记录压射曲线,将慢压射速度、增压建立时间等参数与每模产品条码绑定。一旦曲线偏移超过设定阈值,系统自动报警并隔离该模产品。
- 后处理端:对T6热处理后的硬度值进行SPC监控,Cpk值低于1.33时立即停机排查炉温均匀性。
这套体系听起来严谨,但落地时最难的并不是设备投入,而是让操作员理解“参数偏移”与“终端失效”之间的因果关系。所以我们会定期把客户退货的失效件解剖后,放到班前会上与员工一起复盘,让品质管控成为一线人员的自觉动作。
实践建议:通信铝合金压铸件验收的几条“土办法”
在跟客户技术交流时,我们常会分享一些看似朴素却很有效的验证手段。比如用染色渗透剂检查加工面微裂纹,比单纯依赖X光更快捷;或者对散热齿片做热循环冲击试验(-40℃到+125℃反复500次),观察是否有细微裂纹延伸。另外,**建议在图纸上明确标注基准面与毛坯面的相对位置关系**,否则压铸毛坯的拔模斜度会导致后续CNC装夹时出现0.1mm以上的位置度漂移,这在通信腔体类零件中是致命的。
还有一点常被忽视:包装运输环节。精密铝合金压铸件虽然强度不低,但薄壁筋位在振动中容易产生微变形。我们的做法是定制带限位槽的吸塑托盘,每件单独定位,避免相互碰撞,这个细节让客户端来料不良率降低了约0.8个百分点。
从“铸件供应商”到“可靠性伙伴”
通信设备迭代速度快,对铝合金压铸件的轻量化、薄壁化要求只会越来越高。重庆顺工巧精密模具有限公司更愿意在项目早期介入,与客户一同评估分型面位置、浇口残留高度对射频性能的影响,而不是等模具开完再补救。**压铸工艺的每一次微调,成型周期的每一次重新标定,最终都会投射到品质管控的数据曲线上**。这条路没有捷径,但每一步都算数。