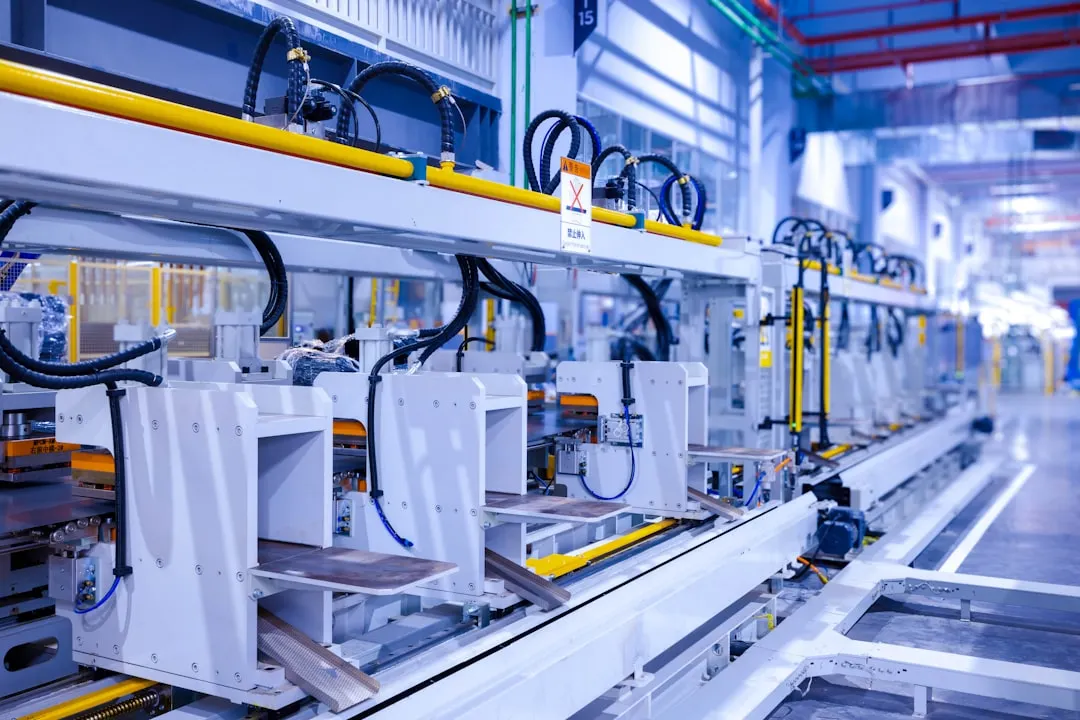
重庆铝合金压铸件品质检验体系及产品一致性保障实践
从“能做”到“做得稳”:铝合金压铸的品控分水岭
在模具与压铸行业摸爬滚打多年,我见过太多“样品惊艳、量产翻车”的案例。客户拿着三坐标报告追问:为什么首件尺寸合格率100%,批量交付时却出现气孔或变形?答案往往藏在**成型周期**的波动里——冷却时间差0.5秒,模具温度分布就变了;喷涂量波动10%,脱模剂残留直接影响后续焊接性能。这不是设备不行,而是**品质管控**体系没有闭环。
重庆顺工巧的检验逻辑:把“偶然合格”变成“必然一致”
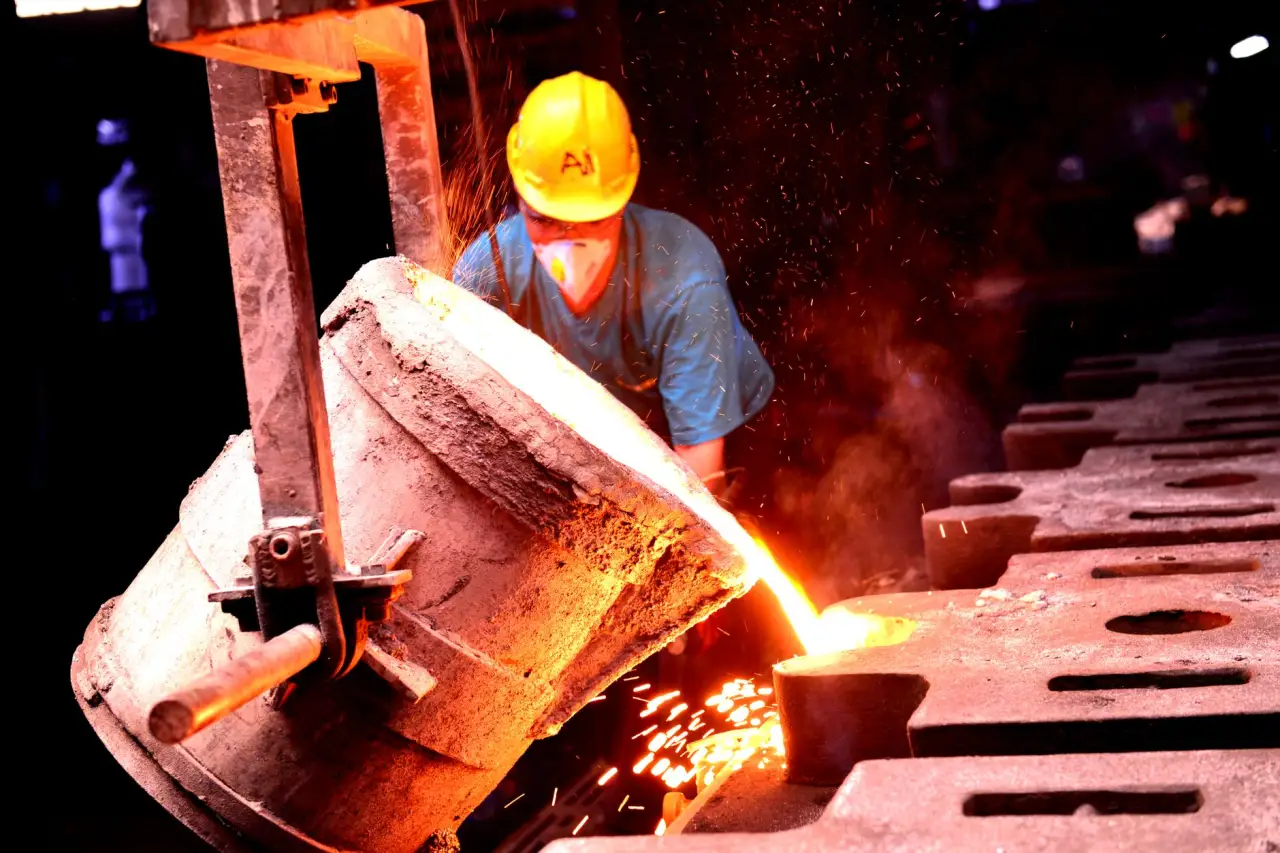
我们车间里贴着一句话:**压铸工艺**不是调出来的,是算出来的。以某新能源电机壳体项目为例,客户要求螺纹孔位置度≤0.1mm,且每批次抽检频次为3/1000。常规做法是加大抽检比例,但我们选择从源头锁死变量——通过模流分析软件将填充时间稳定在28ms±2ms,配合实时监控的压射曲线,让每模的比压波动控制在±3%以内。
这背后是一套三层检验架构:首件全检(尺寸/金相/气密)→ 巡检关键特征(每2小时一次CMM抽测)→ 终检全数外观+超声波探伤。特别要提的是,我们针对铝合金压铸常见的缩松缺陷,采用“密度法+切片验证”双轨制。每班随机取1件产品做破坏性切片,用图像分析仪统计孔隙率,确保该值稳定在0.8%以下——这是航空级标准,远严于国标。
成型周期里的隐性成本:快不等于好
很多同行追求极致节拍,把成型周期从85秒压到70秒。但铝合金压铸的凝固特性决定了,过快冷却会加大热裂纹风险。我们做过对比试验:当周期缩短15%时,某支架类产品的内部气孔报废率从2.1%飙升至6.8%。因此在顺工巧,每个模具的成型周期都是通过热平衡模拟计算出来的“最优解”,而非设备极限值。我们会向客户交付一份《周期-质量-成本对照表》,明确指出:周期每缩短1秒,预计增加的报废成本是多少。
这种透明化沟通,反而让客户更信任我们的专业判断。毕竟,**品质管控**的本质是数据透明,而不是遮掩问题。
选型指南:如何评估供应商的“一致性”能力
- 看过程记录:要求对方提供近30天的压射曲线存档,重点观察慢压射速度的波动范围(应≤0.05m/s)。
- 查模具温度控制:是否采用模温机闭环控制?模面温差超过15℃的产线,产品一致性基本无法保证。
- 问缺陷处置流程:出现气孔时,是简单调整喷涂,还是会把数据反馈到模具设计端?
曾经有个客户,坚持用“一刀切”的抽检方案,结果批次合格率只有91%。我们接手后,将SPC(统计过程控制)引入关键尺寸监控,用X-bar图实时预警,三个月后CPK值从1.02提升至1.47。这不是魔法,是把**压铸工艺**的每个环节都变成可量化的参数。
- 第一步:锁定热平衡窗口(模具温度、脱模剂浓度)
- 第二步:建立每模参数追溯码(扫码可查全部工艺数据)
- 第三步:每周输出帕累托图,聚焦前三大缺陷源
从汽车到5G:铝合金压铸的下一站
随着一体化压铸趋势到来,客户对**铝合金压铸**件的结构复杂度要求越来越高。我们最近交付的5G滤波器腔体,壁厚仅0.8mm且内部有28条散热鳍片,这对模具抽真空度和压射终了压力提出了苛刻要求。但反过来看,正是这种挑战,倒逼我们重新审视从材料预热到切边去毛刺的全流程。
未来两年,我们计划引入AI视觉检测系统,用深度学习算法识别压铸件表面的微裂纹(0.1mm级)。但请相信,无论技术如何迭代,品质管控的核心永远是对数据规律的敬畏。重庆顺工巧精密模具有限公司,愿与每一位追求极致一致性的伙伴,在压铸的微观世界里,找到宏观的信任坐标。