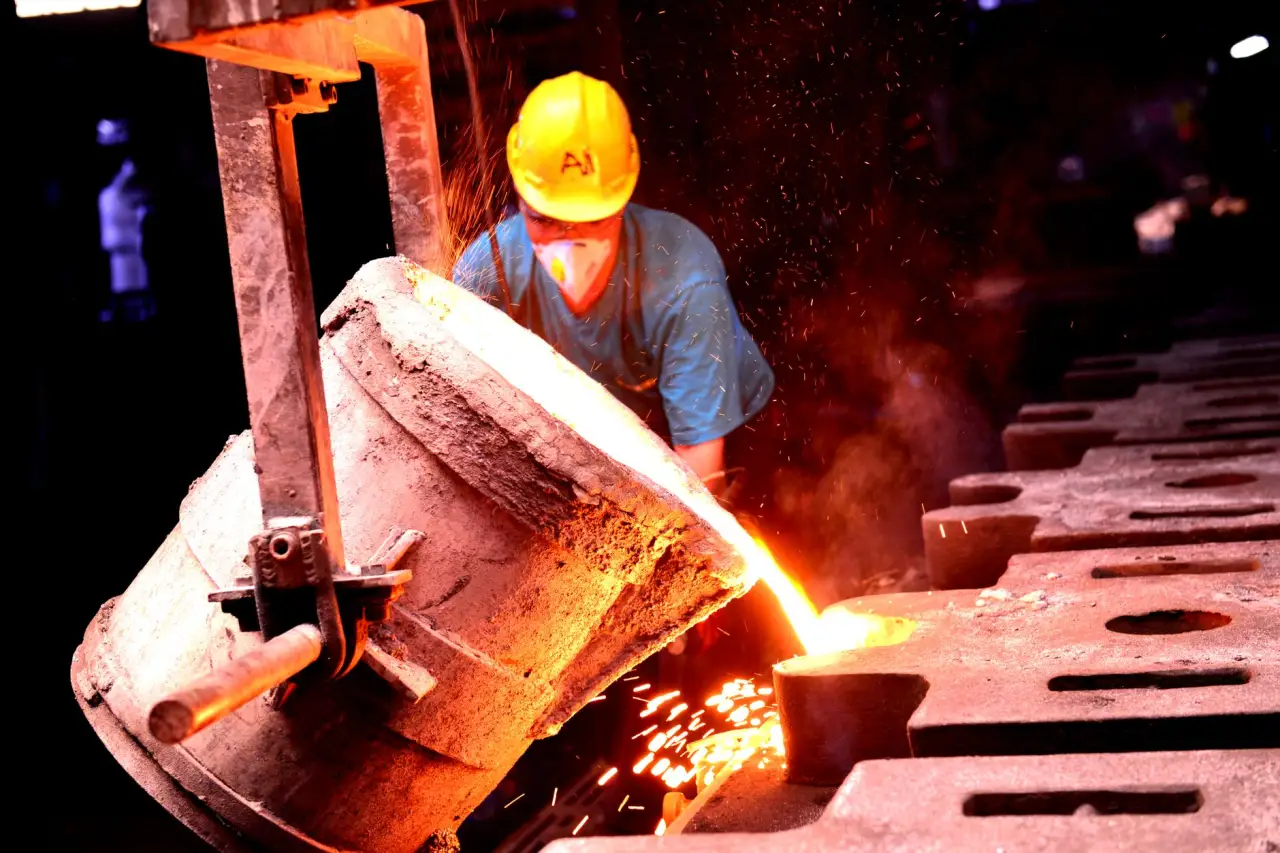
铝合金压铸成型周期优化方案及设备选型要点
在新能源汽车与5G通讯结构件的轻量化浪潮中,铝合金压铸件的需求正从“能造”转向“造得快、造得稳”。许多压铸企业面临同样的困境:设备稼动率不低,但单位时间内的合格产出始终上不去。问题的核心,往往不在于单机速度,而在于对整个成型周期的精细拆解与协同优化。
成型周期:不止是“合模-压射-开模”那么简单
很多工程师习惯将成型周期简化为压铸机的一个动作循环,这恰恰是最大误区。一个完整的铝合金压铸周期,包含喷涂、吹气、合模、压射、增压、冷却、开模、顶出、取件等十余个环节。其中,**压射与增压阶段**通常只占总周期时间的15%-20%,而喷涂、冷却与取件环节反而占据了40%以上的时间。若只盯着压射速度做文章,无异于舍本逐末。
在重庆顺工巧的生产实践中,我们曾对某款电机壳体验证过:将喷涂时间从8秒压缩到5.5秒,配合雾化喷头的角度调整,单件周期从118秒降至105秒,效率提升11%。这背后是**压铸工艺**参数的反复推演,而非设备的简单提速。
设备选型:锁定“快”与“稳”的平衡点
设备选型时,很多企业盲目追求大吨位或高速机型,却忽略了锁模力响应速度与压射系统的动态跟随性。对于铝合金压铸而言,**成型周期**的缩短必须建立在模具热平衡稳定的前提下。否则,快出来的只是废品。
建议重点关注以下三项配置:
- 实时控制压射系统:具备多段压射速度与增压压力闭环反馈,能有效抑制铝液卷气。
- 伺服节能动力系统:在待机与顶出阶段降低能耗,同时提升合模动作的重复精度。
- 模温机与真空阀联动接口:为后续抽真空压铸预留扩展空间,这是缩短冷却时间的基础。
品质管控:向“周期”要效益的隐形杠杆
单纯压缩时间而不做品质闭环,必然导致气孔、缩松与飞边问题反弹。有效的做法是引入品质管控前置化——在试模阶段就锁定关键工艺窗口。例如,通过模流分析软件判定最佳的内浇口速度范围(通常铝合金压铸推荐20-40m/s),再依据实际压射曲线反向调整增压触发位置。这套方法论能将试模次数减少30%以上。
此外,建议在每班次首件检测中增加X射线抽检频次,并利用压铸机自带的SPC数据接口,实时监控锁模力峰值与压射比压的波动。当波动超过±3%时,系统自动预警,避免批量性缺陷流入后工序。
实践建议:从“单点提速”到“系统性降本”
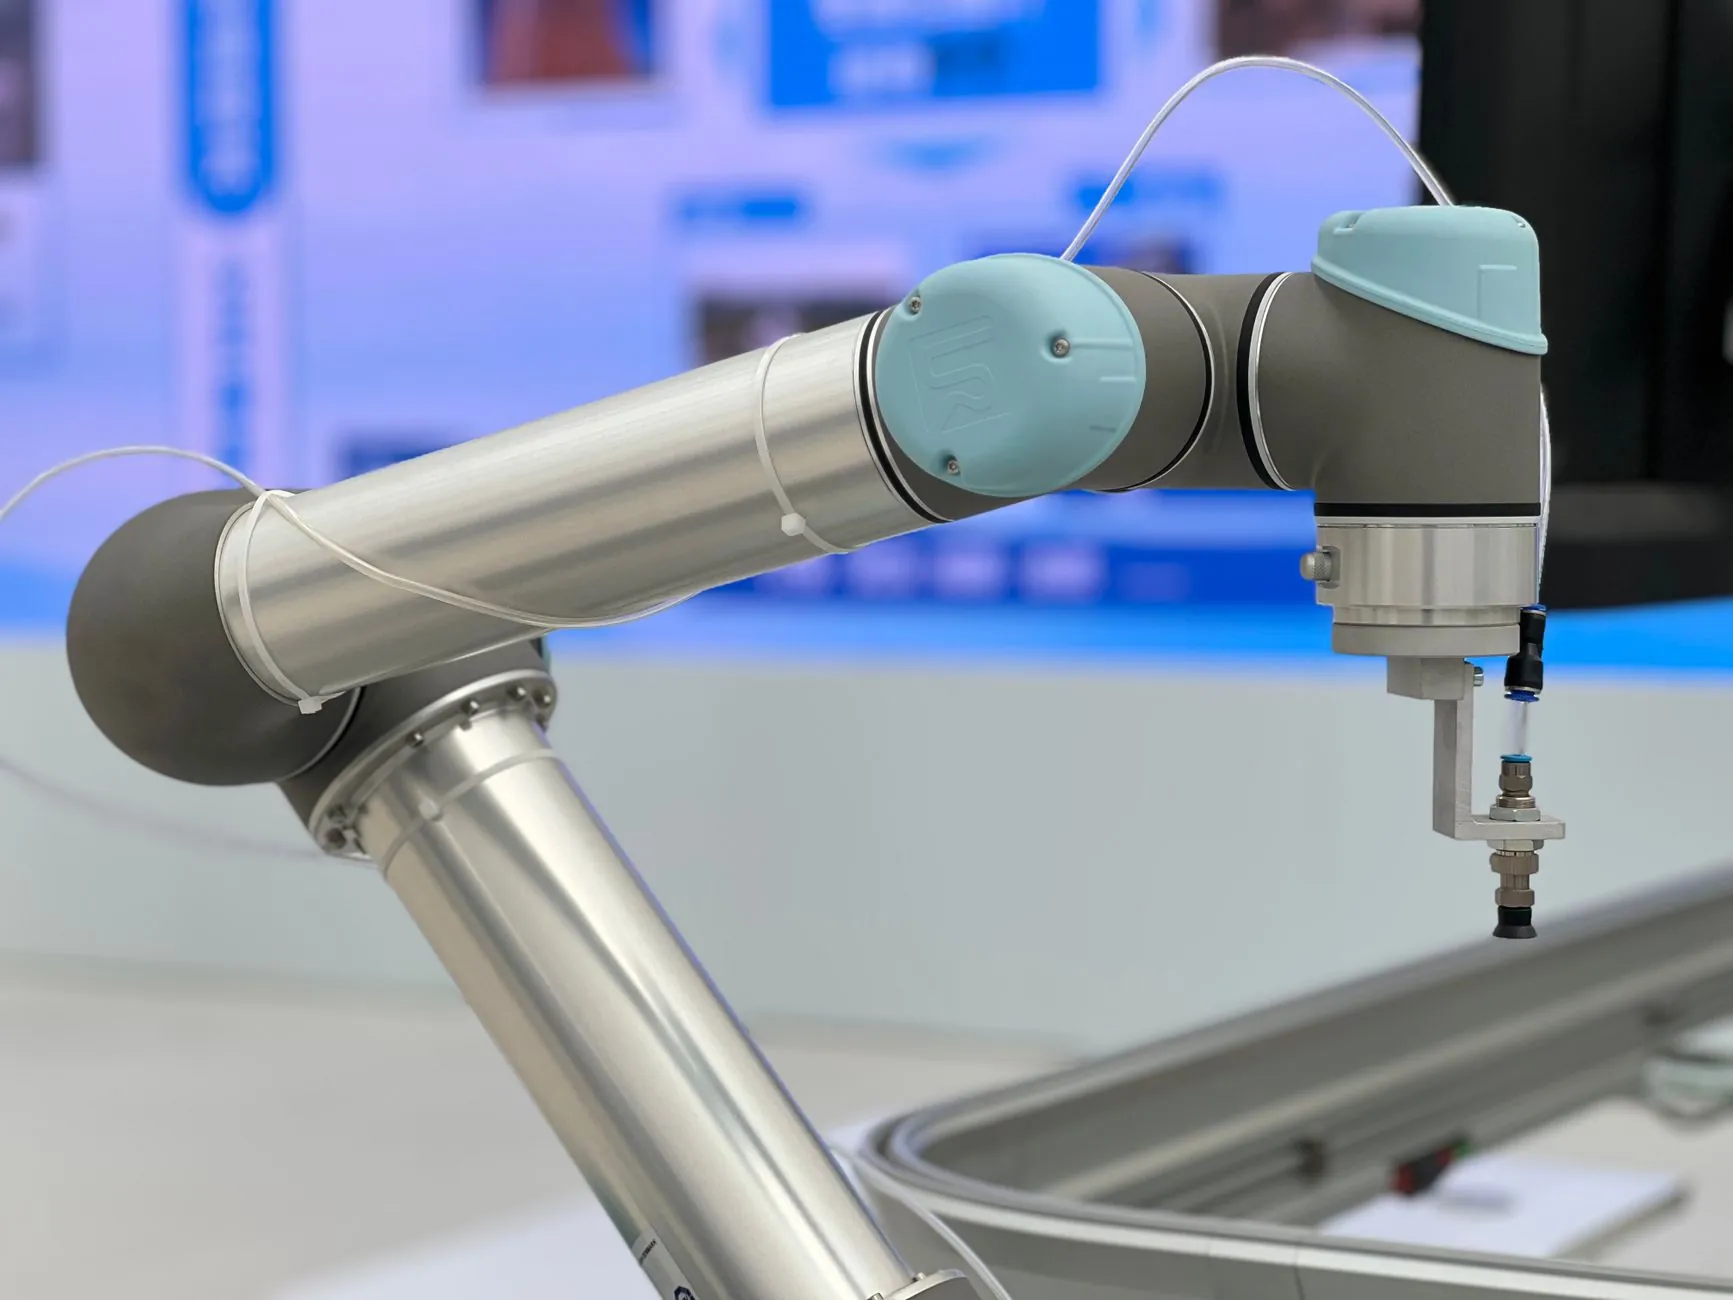
不要忽略周边自动化对周期的贡献。我们曾测算过,使用六轴取件机配合风冷输送带,可将取件与冷却并行进行,单循环再节省6-8秒。同时,模具冷却水道设计应尽量采用随形冷却,避免局部过热导致的粘模,否则频繁的修模会彻底抵消掉周期优化带来的收益。
- 优先优化喷涂与冷却环节,这是低成本高回报的切入点。
- 对压射曲线进行二阶微分分析,找出实际增压延迟时间(<100ms为佳)。
- 建立每套模具的周期台账,记录温度、喷涂量与缺陷率的对应关系。
铝合金压铸的竞争,本质上是成型周期与品质管控的复合竞争。重庆顺工巧精密模具有限公司依托多年压铸模具与产品试制经验,能够为客户提供从模具设计阶段就介入的周期优化建议,而非事后的设备调参。我们始终认为,真正高效的压铸生产,是让每一秒循环都产生可靠价值。