汽摩配件压铸件品质检验流程及一致性保障方案
汽摩配件压铸件:从“合格”到“稳定”的检验逻辑
很多主机厂在审核供应商时,最头疼的不是单件良品率,而是批次间的一致性波动。同一套模具,昨天生产的产品尺寸合格,今天却出现微量变形;上一炉铝合金压铸件表面致密,下一炉却出现缩松。这种现象在汽摩配件行业尤为常见——因为车身结构件或变速箱壳体往往涉及十几个关键尺寸,任何一个成型周期的细微漂移,都可能导致装配干涉或密封失效。
为什么“全检合格”仍会出问题?
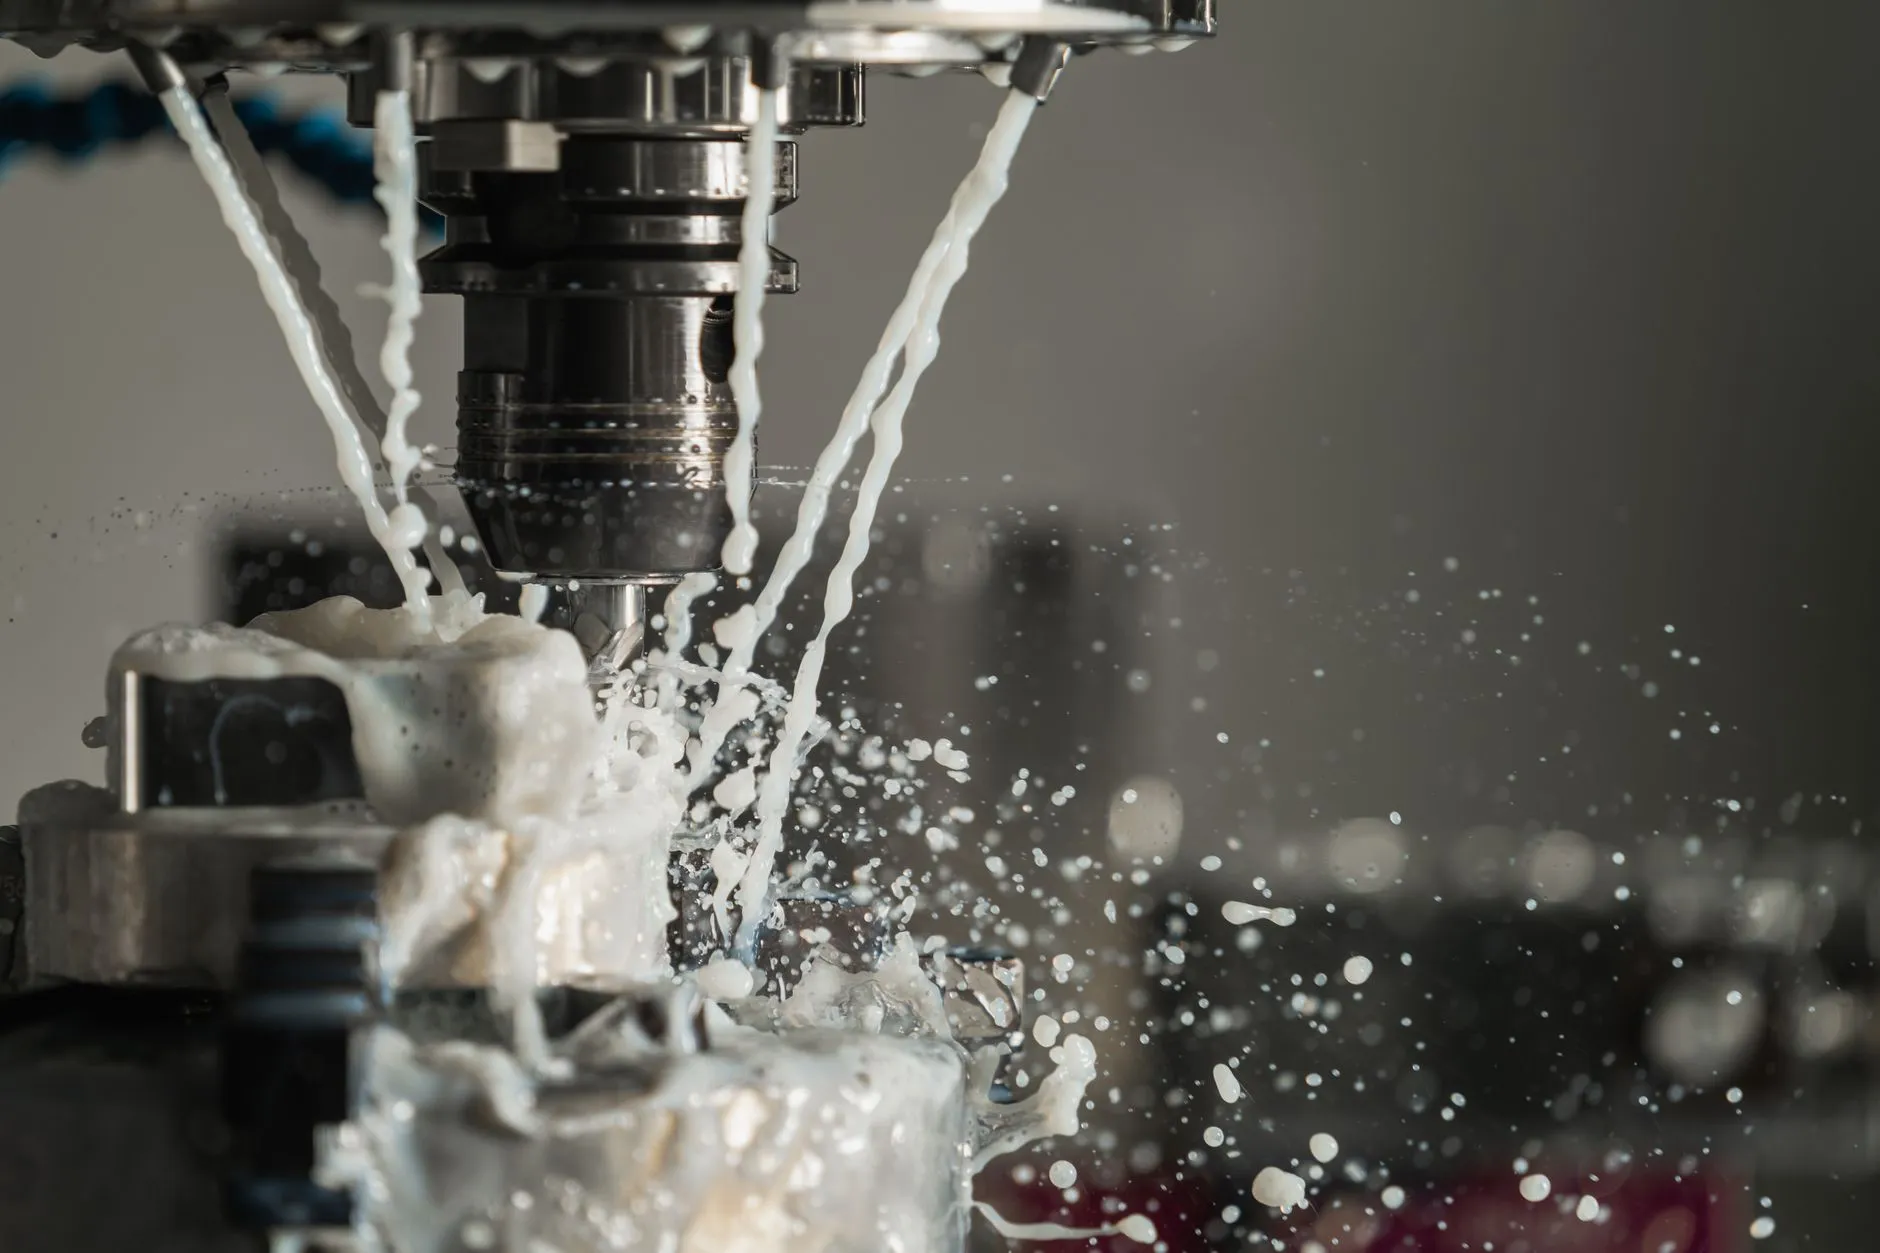
根源往往不在检测端,而在工艺窗口的收窄。以铝合金压铸为例,许多企业将成型周期压到极限以提升产能,却忽略了压射比压、模具温度梯度、留模时间三者之间的耦合关系。当周期缩短10%,模具表面温度可能上升20-30℃,导致热裂纹倾向增加;同时,充型速度过快会让气体卷入率升高,内部气孔率从3%飙升至6%。这些缺陷在X光检测中或许不致命,但在后续机加工或热处理时就会暴露。
更要命的是,抽检频率不足。多数工厂按批次抽检3-5件,但压铸过程本质上是“动态工艺”——每200模次后,模具型腔表面涂层磨损就会改变热传导系数,进而影响充型形态。如果只依赖首件确认和末件检验,中间长达数小时的生产盲区就成了品质管控的真空地带。
一套可落地的四阶检验流程
针对汽摩配件的高可靠性要求,我们建议将检验拆分为四个层级,而非简单依赖最终出货检。
- 第一阶:在线SPC监控(每50模)——重点抓取压射曲线峰值压力、高速切换点位置,与标准模板比对偏差。若峰值压力波动超过±5%,立即预警。
- 第二阶:快速尺寸检(每2小时)——使用定制化气动量仪或三坐标抽检关键装配孔位,重点监控模具热膨胀补偿值是否在设定范围内。
- 第三阶:破坏性试验(每批次)——做切片金相分析,观察α-Al晶粒尺寸和共晶硅形态,这是判断压铸工艺是否稳定最直观的证据。晶粒度偏差超过1级就需回看熔炼除气记录。
- 第四阶:全尺寸终检(出货批)——针对密封面、安装平面等A类特性,采用自动光学检测+人工触摸复核双保险。
这套流程的核心逻辑不是“多检”,而是用工艺数据指导抽检策略。当在线SPC显示成型周期连续稳定运行2000模,且模具温度曲线平直时,可将终检抽检比例从20%下调至10%,成本反而更优。
一致性保障:别忽视模具“热平衡”这个隐性变量
很多品质工程师只盯住压铸机参数,却忽略了模具冷却水道的流量分配。以某款摩托车曲轴箱体为例,其壁厚差异大(最薄2.5mm,最厚12mm),如果冷却水道的流量分配偏差超过15%,厚壁区域易产生缩孔,薄壁区域则因过冷出现流痕。我们实测过,将模具表面温差控制在±8℃以内,产品尺寸CpK值能从1.2提升至1.67以上。建议每生产5000模次后,用红外热像仪扫描模具分型面,并同步检查点冷器的水垢厚度——这往往是被忽视的“慢变量”。
另外,关于品质管控,有个反直觉的经验:不要盲目追求压铸件内部“零气孔”。汽摩配件的受力工况不同,只要气孔不穿透受力截面或密封带,且尺寸稳定,其疲劳寿命影响有限。真正该严控的是氧化皮夹杂——它会导致机加工表面出现白斑,且无法通过阳极氧化遮盖。这需要从熔炼工序的扒渣频率和浇包涂料着手,而非单纯增加X光抽检密度。
最后给同行一个建议:投资一套带温度反馈的模具温度控制机,并将每模次的模温数据与产品序号绑定。当客户投诉某个批次的安装孔偏位时,你能直接调出该时间段的模温曲线,发现是否因换班时操作工误调了冷却水阀。这种“数据可追溯”能力,往往比单纯提高检验标准更能赢得主机厂信任。毕竟,压铸件的品质不是检出来的,而是用受控的成型周期和热平衡“养”出来的。重庆顺工巧精密模具有限公司在承接汽摩配件模具时,也始终遵循这一原则——在模具设计阶段就预留热平衡调节空间,让后续量产的一致性管控更从容。